ما هي مطحنة الحبيبات من النوع اللولبي وكيف تعمل حلقة القالب الخاصة بها؟
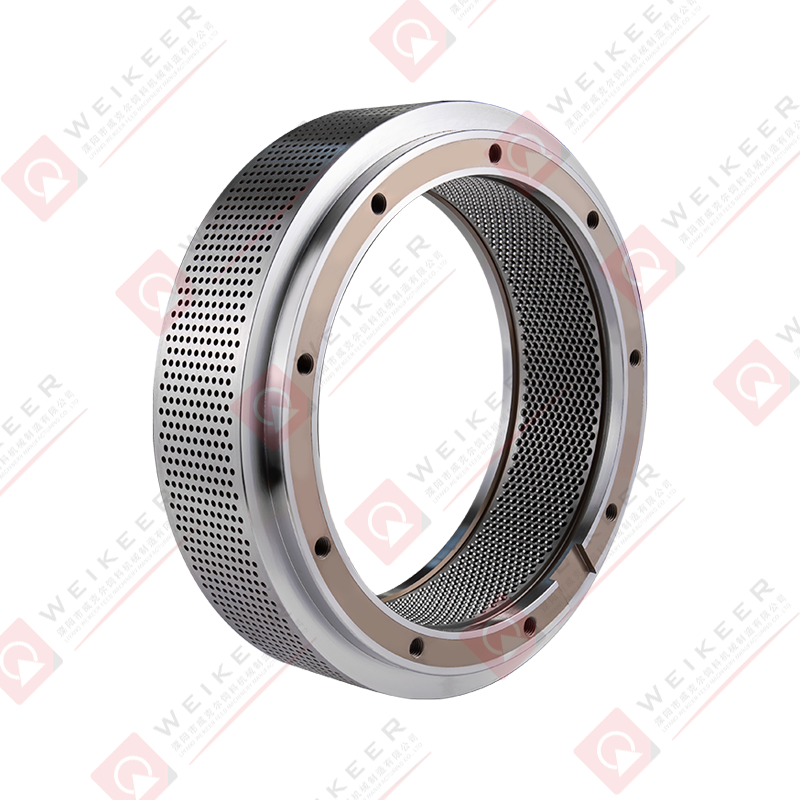
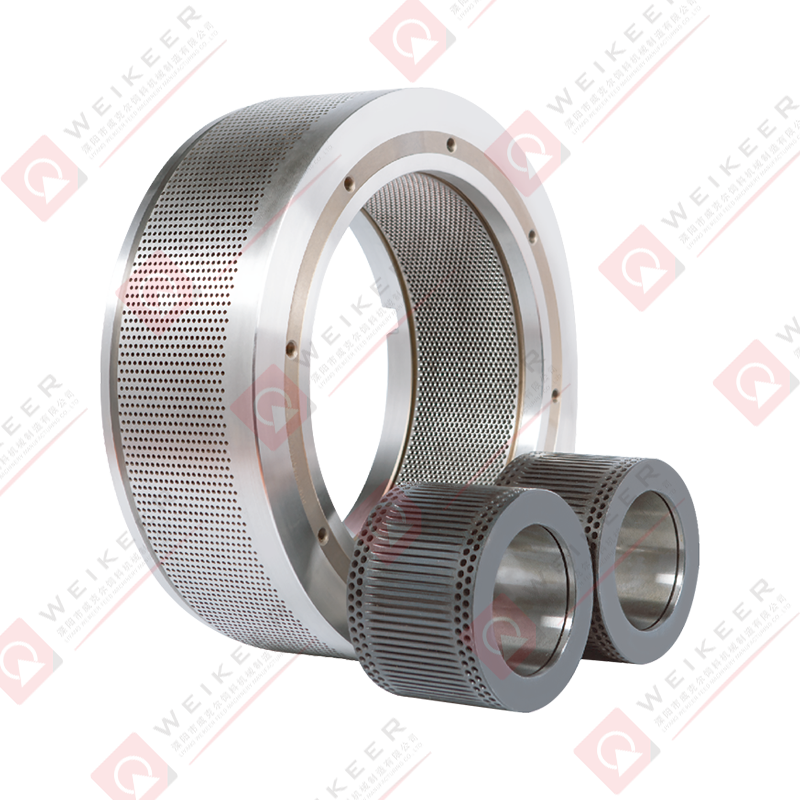
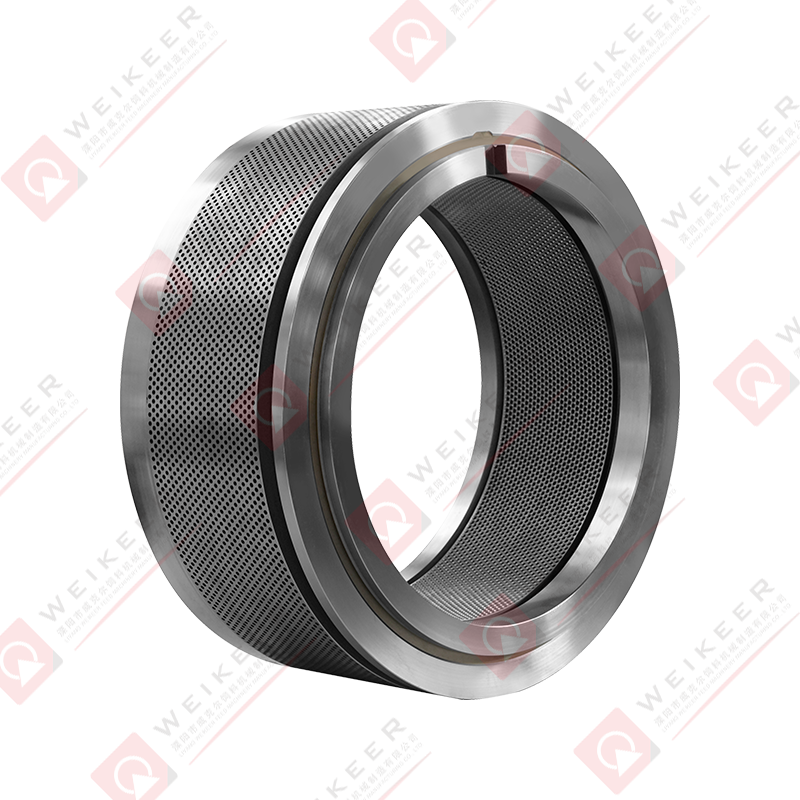
مطحنة الحبيبات من النوع اللولبي عبارة عن آلة تكوير تستخدم آلية لولبية أو مثقوبة دوارة لإجبار المواد الخام - عادةً مكونات التغذية المسحوقة أو الكتلة الحيوية أو المركبات العضوية - من خلال حلقة ثابتة أو دوارة تموت تحت ضغط واحتكاك عاليين. على عكس مطاحن الحبيبات المسطحة حيث يتم ضغط المواد إلى الأسفل من خلال لوحة القالب الأفقية، فإن تصميم النوع اللولبي يغذي المواد بشكل قطري أو محوري في قناة القالب من خلال عمل الناقل اللولبي، مما يوفر ضغط تغذية مستمر ومتسق يساهم في كثافة وطول الحبيبات الموحد. القالب الحلقي هو المكون الأسطواني في قلب هذه العملية - أسطوانة فولاذية سميكة الجدران مثقوبة بفتحات مصممة بدقة يتم من خلالها بثق المادة المضغوطة لتكوين كريات فردية.
في مطحنة الحبيبات من النوع اللولبي، يكون القالب الحلقي ثابتًا عادةً بينما تدور البكرات الداخلية على السطح الداخلي للقالب، أو بدلاً من ذلك يدور القالب بينما تظل البكرات ثابتة - إما التكوين الذي يولد قوة الضغط اللازمة لدفع المواد عبر فتحات القالب. لقد برز القالب الدائري المصنوع من الفولاذ المقاوم للصدأ باعتباره مادة القالب المفضلة في العديد من التطبيقات بسبب مزيجه من مقاومة التآكل، والامتثال لسلامة الأغذية، وصلابة السطح، وخصائص التآكل الفائقة تحت مواد التغذية الكاشطة. يعد فهم التصميم وخصائص المواد والعوامل التشغيلية التي تحكم أداء القالب الحلقي أمرًا ضروريًا للمشغلين ومديري المشتريات الذين يسعون إلى تحقيق أقصى قدر من جودة الكريات والإنتاجية وعمر خدمة القالب.
لماذا يتم اختيار الفولاذ المقاوم للصدأ على مواد القالب الحلقي الأخرى؟
تاريخيًا، تم تصنيع القوالب الحلقية لمطاحن الحبيبات من درجات سبائك الصلب - عادةً 20CrMnTi، 42CrMo، أو ما شابه من فولاذ الأدوات المكربنة والمعالجة بالحرارة - والتي توفر صلابة سطحية عالية بعد المعالجة ومقاومة تآكل كافية لتكوير أعلاف الحيوانات القياسية. ومع ذلك، فقد اكتسبت القوالب الحلقية المصنوعة من الفولاذ المقاوم للصدأ حصة سوقية كبيرة عبر الأعلاف المائية، وأغذية الحيوانات الأليفة، والأدوية، وتطبيقات التكوير الغذائية المتخصصة حيث تمثل قوالب سبائك الفولاذ قيودًا تؤثر بشكل مباشر على جودة المنتج، والامتثال التنظيمي، والتكلفة التشغيلية.
الميزة الأساسية للفولاذ المقاوم للصدأ هي مقاومته للتآكل. إن قوالب الحلقة المصنوعة من سبائك الصلب، بغض النظر عن معالجة صلابة السطح، تكون عرضة لتكوين الصدأ عند تعرضها لتركيبات الأعلاف عالية الرطوبة، أو تكييف البخار، أو المكونات المالحة مثل وجبة السمك والمضافات البحرية، أو مكونات الأعلاف الحمضية. يشكل تلوث الصدأ في أعلاف الحيوانات - وخاصة في التطبيقات المائية أو أغذية الحيوانات الأليفة - مخاطر جسيمة على سلامة الأغذية وجودة المنتج. درجات الفولاذ المقاوم للصدأ مثل 316 لتر، 304، أو martensitic 440 درجة مئوية تقضي على التآكل تمامًا، مما يسمح بتنظيف القالب بالماء والمنظفات بين عمليات الإنتاج دون تكوين الصدأ أثناء التخزين أو بين الورديات.
تعتبر درجات الفولاذ المقاوم للصدأ المارتينسيتية - وخاصة 440C ومتغيراتها - هي الأكثر استخدامًا على نطاق واسع في القوالب الحلقية لأنها تجمع بين خاصية مقاومة التآكل للفولاذ المقاوم للصدأ مع القدرة على تحقيق صلابة سطحية عالية من خلال المعالجة الحرارية. يمكن أن يصل الفولاذ المقاوم للصدأ 440C إلى قيم صلابة روكويل التي تبلغ HRC 58-62 بعد التصلب والتلطيف، مما يقترب من الصلابة التي يمكن تحقيقها في قوالب فولاذ الأدوات المصنوعة من السبائك التقليدية مع توفير مقاومة فائقة للتآكل إلى حد كبير. وهذا يجعله الاختيار العملي للتطبيقات التي تجمع بين مكونات التغذية الكاشطة والتركيبات الغنية بالرطوبة أو العدوانية كيميائيًا.
مقارنة درجة الفولاذ المقاوم للصدأ لتطبيقات القالب الدائري
لا تعمل جميع درجات الفولاذ المقاوم للصدأ بشكل متساوٍ في خدمة القالب الدائري. يجب أن يوازن اختيار الدرجة المناسبة بين مقاومة التآكل، والصلابة القابلة للتحقيق، وإمكانية تصنيع الحفر، والتكلفة. تغطي المقارنة التالية الدرجات المحددة الأكثر شيوعًا في تصنيع القوالب الدائرية لمطحنة الحبيبات.
| الصف | اكتب | أقصى صلابة (HRC) | مقاومة التآكل | تطبيق نموذجي |
| 440C | مارتنسيتي | 58 - 62 | جيد | الأعلاف المائية وأغذية الحيوانات الأليفة والمكونات الكاشطة |
| 420 | مارتنسيتي | 50 - 55 | معتدل | أعلاف عامة، دواجن، مواشي |
| 316L | الأوستنيتي | 25 - 30 (تقوية العمل) | ممتاز | الصيدلانية والغذائية والتكوير الكيميائي |
| 304 | الأوستنيتي | 20 – 28 (تقوية العمل) | جيد جدًا | درجة الغذاء منخفضة التآكل، خطوط النظافة الحرجة |
| 17-4PH | تصلب هطول الأمطار | 38 - 44 | جيد جدًا | قوالب متخصصة عالية القوة، كشط معتدل |
بالنسبة لمعظم تطبيقات مطحنة الحبيبات الصعبة التي تجمع بين المواد الخام الكاشطة والرطوبة أو المكونات البحرية، يوفر الفولاذ المقاوم للصدأ المارتنسيتي 440C التوازن الأمثل للصلابة ومقاومة التآكل. يُفضل استخدام الدرجات الأوستنيتي مثل 316L و304 حيث يكون الحد الأقصى من التآكل والمقاومة الكيميائية مطلوبًا، كما أن مادة التغذية ليست شديدة الكشط - حيث أن صلابتها المنخفضة تجعلها غير مناسبة للتكوير الكاشطة بدون تآكل سريع للثقب. توفر درجات تصلب الترسيب مثل 17-4PH خيارًا متوسطًا مفيدًا حيث تكون هناك حاجة إلى صلابة معتدلة ومقاومة جيدة للتآكل دون الوصول إلى الصلابة الكاملة البالغة 440 درجة مئوية.
هندسة ثقب القالب الدائري وتأثيرها على جودة الحبيبات
تعد هندسة فتحات القالب هي معلمة التصميم الأكثر أهمية التي تحدد جودة الحبيبات واستهلاك الطاقة ومعدل الإنتاجية وعمر خدمة القالب. حتى الاختلافات الطفيفة في تصميم الثقب لها عواقب قابلة للقياس على صلابة الحبيبات، ومحتوى الرطوبة، وتوليد الدقائق، ومؤشر المتانة - وهي مقاييس الجودة الرئيسية التي يتم تقييمها من قبل مصنعي الأعلاف والعملاء.
قطر الثقب ونسبة الضغط
يتم تحديد قطر فتحة القالب ليتوافق مع قطر الحبيبات المستهدف لنوع العلف المحدد وأنواع الحيوانات. تتراوح الأقطار الشائعة من 1.5 ملم لأعلاف الجمبري والأحياء المائية الدقيقة إلى 12 ملم أو أكبر لأعلاف الحيوانات المجترة والخيول. تتحكم نسبة الضغط - نسبة طول الثقب الفعال (طول العمل) إلى قطر الثقب - في درجة الضغط المطبق على المادة أثناء مرورها عبر القالب. تولد نسب الضغط الأعلى مزيدًا من الاحتكاك والحرارة، مما يزيد من صلابة الحبيبات ومتانتها ولكن أيضًا يزيد من استهلاك الطاقة ويولد المزيد من التآكل الاحتكاكي على سطح القالب. وتتراوح نسب الضغط النموذجية من 6:1 إلى 12:1 للعلف الحيواني، بينما تتطلب الأعلاف المائية نسبًا أعلى تتراوح من 10:1 إلى 15:1 لتحقيق استقرار الماء الذي يتطلبه سلوك تغذية الأسماك والروبيان.
مدخل الشطب وتصميم مكافحة التجويف
تؤثر هندسة المدخل الموجودة أعلى كل فتحة قالب بشكل كبير على خصائص تدفق المواد وكفاءة الطاقة. يؤدي ثقب الدخول المستقيم بدون الشطب إلى توليد إجهاد قص عالي عند مدخل الثقب، مما قد يتسبب في توليد غرامات زائدة وتكوين حبيبات غير متناسقة. ملفات تعريف الدخول الغاطسة أو المشطوفة - التجاويف المخروطية التي يتم تشكيلها عند وجه المدخل لكل فتحة - توجه المواد بسلاسة إلى منطقة الضغط، مما يقلل من مقاومة الدخول، ويحسن انتظام تدفق المواد، ويطيل عمر خدمة القالب من خلال توزيع التآكل بشكل متساوٍ عبر سطح المدخل. تم تحسين زاوية وعمق الشطب لتركيبة التغذية المحددة وتوزيع حجم الجسيمات لخليط المواد الخام.
نمط الثقب والكثافة ونسبة المساحة المفتوحة
يحدد ترتيب وكثافة الثقوب عبر سطح القالب نسبة المساحة المفتوحة للقالب - النسبة المئوية لوجه القالب الذي يتكون من فتحات الثقب مقابل مادة القالب الصلبة. تعمل نسب المنطقة المفتوحة الأعلى على زيادة القدرة الإنتاجية ولكنها تقلل من السلامة الهيكلية لجدار القالب بين الثقوب. بالنسبة للقوالب الحلقية المصنوعة من الفولاذ المقاوم للصدأ حيث تكون تكلفة المواد أعلى من سبائك الفولاذ، يقوم مصممو القوالب بتحسين كثافة نمط الثقب بعناية لزيادة الإنتاجية إلى أقصى حد مع الحفاظ على سمك جدار القالب المناسب لمنع التشقق تحت ضغوط الضغط الدوري لعملية التكوير. تحقق أنماط الفتحات المتداخلة نسب مساحة مفتوحة أعلى من الترتيبات المضمنة ذات قطر الثقب نفسه وهي قياسية في معظم تصميمات القوالب الحلقية الحديثة.
معلمات الأبعاد الرئيسية عند تحديد القالب الدائري
عند طلب بديل أو جديد قالب حلقة من الفولاذ المقاوم للصدأ لمطحنة الحبيبات من النوع اللولبي ، يجب توفير مواصفات الأبعاد الدقيقة لضمان الملاءمة والأداء الصحيح. يؤدي عدم تطابق الأبعاد بين القالب وإطار مطحنة الحبيبات إلى اهتزاز مفرط، وتوزيع غير متساوي لضغط الأسطوانة، وفشل القالب المبكر.
- القطر الداخلي (معرف): يجب أن يتطابق القطر الداخلي للقالب الدائري بدقة مع قطر مجموعة الأسطوانة لنموذج مطحنة الحبيبات. تتراوح المعرفات القياسية من 150 مم للمطاحن المعملية الصغيرة إلى 1000 مم أو أكثر للمنشآت ذات النطاق الصناعي. عادةً ما يتم الاحتفاظ بتسامح المعرف عند ± 0.05 مم لضمان الخلوص الصحيح للأسطوانة إلى القالب.
- القطر الخارجي (OD): يحدد OD كيفية وضع القالب في حامل القالب أو حلقة المشبك لإطار مطحنة الحبيبات. يؤدي OD غير الصحيح إلى تثبيت غير مناسب يؤدي إلى انزلاق القالب أو الاهتزاز أو التشقق في واجهات التثبيت أثناء التشغيل عالي التحميل.
- العرض الفعال (طول العمل): العرض المحوري لقسم الثقب في القالب — البعد الذي يحدد نسبة الضغط عند دمجه مع قطر الثقب. تتراوح العروض الفعالة عادةً من 40 مم إلى 100 مم حسب حجم المطحنة والتطبيق.
- العرض الإجمالي: البعد المحوري الكامل للحلقة بما في ذلك أي حواف، أو أقسام للمفاتيح، أو أسطح تثبيت في الأطراف. يجب أن يتطابق العرض الإجمالي مع عرض حامل القالب لنموذج مطحنة الحبيبات المحدد تمامًا.
- قطر الثقب وطول العمل: يجب تحديد كلا البعدين في وقت واحد لأن نسبة الضغط التي يحددانها معًا تتحكم في جودة الحبيبات. إن تحديد قطر الثقب وحده دون طول العمل يوفر معلومات غير كافية لتصنيع قالب صحيح وظيفيًا.
كسر قالب حلقة جديد من الفولاذ المقاوم للصدأ
تتطلب القوالب الحلقية الجديدة المصنوعة من الفولاذ المقاوم للصدأ إجراء اقتحام دقيق قبل تشغيل مواد الإنتاج بكامل طاقتها. يعد تخطي عملية الاقتحام أو التعجيل بها أحد الأسباب الأكثر شيوعًا لفشل القالب المبكر، وسد الثقب، وضعف جودة الحبيبات الأولية. يعمل إجراء الاقتحام على تلميع أسطح فتحة القالب، وإنشاء طبقة تشحيم متسقة، وتثبيت القالب حرارياً في ظل ظروف التشغيل قبل أن يتعرض لمستويات إجهاد الإنتاج الكامل.
يبدأ إجراء الاختراق القياسي للقالب الدائري الجديد المصنوع من الفولاذ المقاوم للصدأ بتشغيل خليط من المواد الزيتية الخشنة - عادةً مزيج من النخالة الناعمة أو نشارة الخشب الممزوجة بالزيت النباتي بنسبة 5-8٪ تقريبًا من الزيت - من خلال القالب بمعدل تغذية منخفض وتقليل فجوة الأسطوانة لمدة 20 إلى 40 دقيقة. يعمل هذا الخليط من مادة التشحيم الكاشطة على تلميع أسطح فتحات القالب في نفس الوقت وترسيب طبقة زيتية واقية تقلل من الاحتكاك بين المعدن أثناء الساعات الأولى من التشغيل. يجب تقليل فجوة الأسطوانة تدريجيًا نحو خلوص التشغيل خلال الساعة الأولى من الإنتاج، وزيادة معدلات تغذية مواد الإنتاج بشكل تدريجي خلال أول ساعتين إلى أربع ساعات من التشغيل بدلاً من رفعها على الفور إلى القدرة الكاملة.
ممارسات الصيانة التي تعمل على إطالة عمر خدمة القالب الدائري
يمثل القالب الدائري المصنوع من الفولاذ المقاوم للصدأ عالي الجودة استثمارًا رأسماليًا كبيرًا، ويتم تحديد مدة خدمته إلى حد كبير من خلال مدى صيانته بين فترات الإنتاج وأثناءها. يمكن لممارسات الصيانة المتسقة إطالة عمر خدمة القالب بمعامل اثنين أو أكثر مقارنة بالقوالب المهملة.
- املأ الثقوب بمادة سد مبللة بالزيت عند إيقاف التشغيل: عند توقف الإنتاج - سواء كان ذلك من أجل التغيير المجدول، أو نهاية التحول، أو الصيانة - يجب ملء فتحات القالب بمادة زيتية مثل النخالة الممزوجة بالزيت لمنع التغذية المتبقية من التصلب داخل الثقوب أثناء فترة الخمول. تعد سدادات التغذية الصلبة الموجودة في فتحات القالب سببًا رئيسيًا لصعوبة إعادة التشغيل، وتلف الفتحة أثناء التطهير، وتشقق القوالب بسبب تركيز الضغط الموضعي.
- مراقبة فجوة الأسطوانة إلى القالب بانتظام: تؤدي فجوة الأسطوانة المفرطة إلى الانزلاق والضغط غير المتساوي الذي يؤدي إلى تسريع تآكل الثقب بشكل غير متماثل. تؤدي الفجوة غير الكافية إلى ارتفاع درجة الحرارة والضغط الميكانيكي المفرط على كل من قذائف القالب والأسطوانة. يجب التحقق من الفجوة الصحيحة — عادةً ما تكون من 0.1 مم إلى 0.3 مم لمعظم تطبيقات التغذية — وتعديلها على فترات منتظمة باستخدام مقاييس الاستشعار.
- تنظيف قوالب الفولاذ المقاوم للصدأ باستخدام المواد الكيميائية المناسبة: تسمح مقاومة التآكل للفولاذ المقاوم للصدأ بالتنظيف باستخدام محاليل المنظفات المائية، وأجهزة إزالة الترسبات الحمضية المخففة لإزالة الرواسب المعدنية، وعوامل التعقيم بين عمليات تغيير المنتج - وهي إجراءات قد تتسبب في تلف سريع بسبب الصدأ في قوالب سبائك الفولاذ. اشطفه جيدًا دائمًا بعد التنظيف الكيميائي وتأكد من التجفيف الكامل أو إعادة التزييت قبل التخزين.
- قم بتدوير اتجاه القالب بشكل دوري: في المطاحن حيث توزيع التغذية ليس موحدًا تمامًا عبر عرض القالب، فإن عكس القالب من طرف إلى طرف على فترات منتظمة يعيد توزيع أنماط التآكل ويمنع توسيع الثقب الموضعي في المناطق عالية التآكل من التطور إلى شقوق أو فشل هيكلي.
- فحص وتسجيل قطر الثقب على فترات منتظمة: يوفر قياس قطر الثقب باستخدام مقاييس التوصيل المعايرة على فترات فحص محددة بيانات موضوعية عن معدل تآكل الثقب ويسمح بتوقع عمر القالب المتبقي. عندما يزيد قطر الثقب بنسبة 10-15% تقريبًا عن المواصفات الأصلية، سوف يتدهور قطر الحبيبات واتساق الجودة إلى مستوى يصبح فيه استبدال القالب أكثر فعالية من حيث التكلفة من التشغيل المستمر.


 英语
 俄语
 西班牙语
 中文简体